Sprechen wir

UX für Industrie und Anlagenbau
Wir gestalten Bedienkonzepte und HMI-Oberflächen für Leitsysteme, SCADA/MES und Maschinensoftware — und testen sie mit den Bedienern, die damit im Schichtbetrieb arbeiten. Für Hersteller von Maschinen und Anlagen, Automatisierer und Betreiber, bei denen der Bediener im Störfall den Überblick behalten muss und neue Software nach dem Rollout wirklich benutzt werden soll.
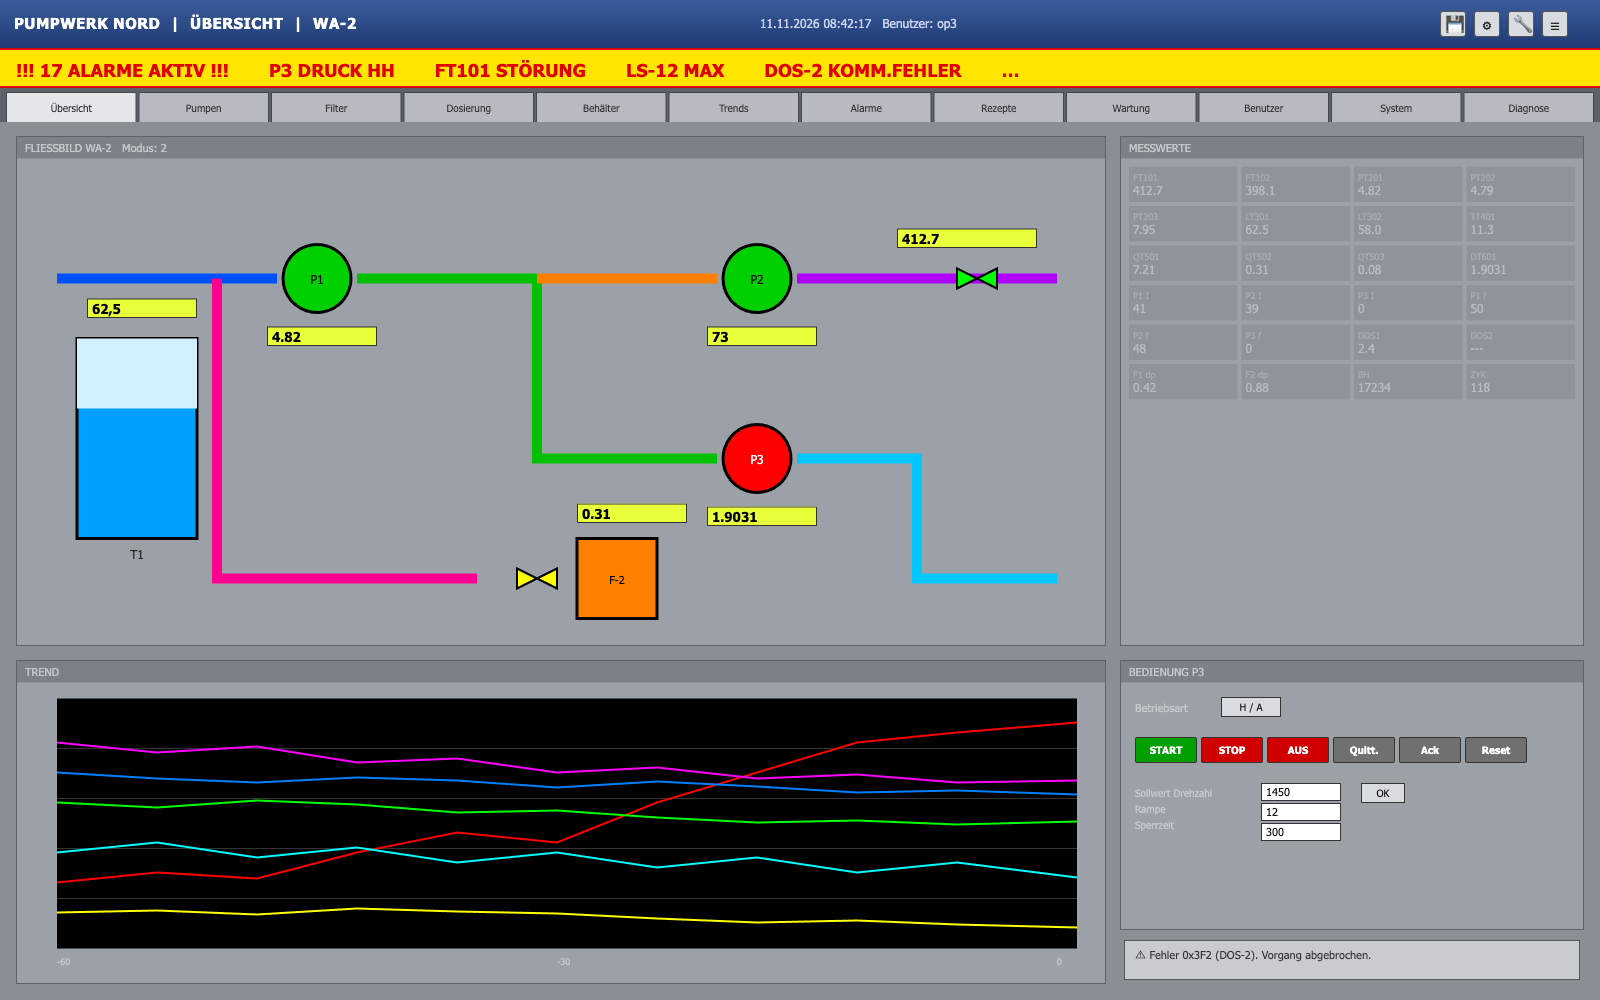
Neu: kostenloser HMI-CheckScreenshot hochladen, Bericht in 2 Werktagen
Beabstracto ist ein UX-Studio in München für industrielle Steuerungs- und Fachsoftware: HMI und Anlagenvisualisierung, Leitsysteme (PLS/DCS), SCADA, MES und Bediensoftware für Maschinen wie Industrieöfen. Wir beobachten in der Leitwarte und am Bedienplatz, analysieren Aufgaben und Anlagenzustände, entwerfen Bedienkonzept, Bedienbilder und Alarmdarstellung, testen mit echten Bedienern und übergeben dokumentierte Vorgaben an Engineering-Teams, die in WinCC Unified, TIA Portal, Qt/QML oder Web-Technologien umsetzen.
Wir orientieren uns an ANSI/ISA-101.01, ANSI/ISA-18.2, EEMUA 191 und VDI/VDE 3699 — als Referenz für gute Praxis, nicht als Zertifikat. Der Gründer kommt aus dem Industrial Engineering der Dampfturbinen-Fertigung bei Siemens; zuletzt haben wir die Legacy-Software von Ebner Industrieofenbau modernisiert. Auf Wunsch begleiten wir die Einführung: Key User, Schulung, Maschinenabnahme, Rollout über Standorte.
Selten an der Steuerung. Meistens an einer Bedienoberfläche, die im Normalbetrieb funktioniert und im Störfall nicht trägt. Diese fünf Situationen hören wir am häufigsten.
Bei einer Störung melden sich Dutzende Meldungen gleichzeitig, Ursprungsalarm und Folgealarme sind nicht zu unterscheiden. Der Bediener lernt, Störmeldungen wegzuquittieren — und übersieht irgendwann die eine, die zählt.
Das Fließbild ist eine Kopie des R&I-Schemas in Vollfarbe, alle Messwerte gleich groß. Ob die Anlage im Sollzustand läuft oder abdriftet, erkennt nur, wer die Zahlen im Kopf hat.
Steht die Maschine, wartet sie, oder fährt sie an? Ist der Rezeptschritt abgeschlossen oder nur angestoßen? Beantwortet die Zustandsanzeige das nicht in einer Sekunde, greift der Bediener zum Telefon, zum Notizzettel oder zur zweiten Anzeige.
Die Schicht funktioniert, weil zwei Kollegen jede Eigenheit der Anlage kennen. Die Einarbeitung dauert Monate und besteht aus mündlichen Regeln: „Den Wert unten ignorierst du, der ist nie aktuell.“ Jede dieser Regeln ist eine Stelle, an der die Oberfläche das Vertrauen nicht selbst herstellt.
MES oder Leitstand-Software ist eingeführt, die Maschinenabnahme bestanden — und nach sechs Monaten läuft die Schichtübergabe wieder über Excel und Zuruf. Schulung allein löst das nicht, wenn die Software die Abläufe der Werker nicht abbildet oder die Key User nie beteiligt wurden.
Nur Zahlen mit Quelle — aus eigenen Projektaufzeichnungen oder aus den Standards selbst.
Vier Leistungen, einzeln oder als Paket — immer mit Beobachtung am Bedienplatz am Anfang und dokumentierten Vorgaben für das Engineering am Ende.
Wir entwickeln das Bedienkonzept aus den Aufgaben der Bediener, nicht aus der Signalliste: Welche Entscheidung fällt wann an, welcher Anlagenzustand muss dafür sichtbar sein? Daraus entstehen Bildhierarchie, Bedienbilder nach High-Performance-HMI-Prinzipien, ein Alarmkonzept mit Prioritäten und Quittierlogik sowie ein HMI-Style-Guide. Wir arbeiten in Figma und übergeben so, dass WinCC-, TIA-Portal- oder Qt-Teams ohne Rückübersetzung umsetzen können.
Ein Bedienbild wird nicht im Meeting bewertet, sondern in der Situation, für die es gebaut ist. Wir testen Prototypen oder bestehende HMI-Oberflächen mit Bedienern aus dem Schichtbetrieb — am Bedienplatz, am Simulator oder remote — und messen, wie schnell Zustand und Ursache erkannt und die richtige Handlung ausgeführt wird. Das Ergebnis ist eine priorisierte Liste konkreter Änderungen.
Für Ebner Industrieofenbau haben wir eine Legacy-Software für Fachnutzer neu strukturiert: zuerst Produkt- und Informationsarchitektur, dann User Flows für die operativen Abläufe, danach High-Fidelity-Konzepte und die Richtung für ein Design-System. Das Vorgehen passt für jede Maschinen- oder Anlagensoftware, die über Jahre gewachsen ist und bei der ein Neubau weder bezahlbar noch für Bestandskunden zumutbar wäre.
Eine Software ist eingeführt, wenn die Schicht damit arbeitet — nicht wenn die Abnahme unterschrieben ist. Wir begleiten Einführungsprojekte auf Hersteller- oder Betreiberseite: Ist-Analyse der Abläufe im Werk, Key-User-Konzept, Schulungsunterlagen aus echten Arbeitsaufgaben, Vorbereitung von Maschinenabnahme und UAT, Rollout über Standorte und Hypercare.
Wir sprechen die Sprache der Leitwarte, des Engineerings und der Ausschreibung.
Beobachten, bevor wir zeichnen. Testen, bevor das Engineering baut. Übergeben, ohne dass etwas verloren geht. Die Dauern gelten für ein typisches Bedienkonzept für eine Anlage oder Maschinenfamilie.
Wir sitzen in der Schicht — Tag, Nacht, Anfahren, Störung —, hören zu, was erfahrene Bediener Neuen erklären, und dokumentieren Umwege: Notizzettel, Telefonate, zweite Anzeigen. Ergebnis ist eine Landkarte der Stellen, an denen die heutige Oberfläche nicht trägt.
Mit Bedienern, Schichtführern, Instandhaltung und Automatisierern klären wir pro Rolle: Welche Entscheidungen fallen wann an, welcher Anlagenzustand muss dafür sichtbar sein, welche Alarme brauchen wirklich eine Handlung? Daraus entstehen Zustandsmodell, Rollenmatrix und eine erste Alarmrationalisierung.
Bildhierarchie, Navigation, Bedienbilder und Alarmdarstellung als klickbarer Prototyp in Figma, orientiert an ISA-101, VDI/VDE 3699 und High-Performance-HMI-Prinzipien. Parallel entsteht der HMI-Style-Guide, damit Farbe, Zustand und Symbolik nicht pro Bild neu entschieden werden.
Wir prüfen den Prototyp mit 5–8 Bedienern in realistischen Szenarien, darunter mindestens ein Störfall und eine Schichtübergabe. Gemessen wird, ob Zustand und Ursache schneller erkannt werden und ob Fehlbedienungen sinken.
Dokumentierte Vorgaben für das Team, das in WinCC Unified, TIA Portal, Qt/QML oder Web-Technologien umsetzt: Komponenten, Zustände, Alarmklassen, Layout-Raster, Regeln für neue Bilder. Wir reviewen Zwischenstände, damit nichts in der Rückübersetzung verloren geht.
Auf Wunsch begleiten wir Schulung, Key User, Maschinenabnahme und Rollout auf weitere Linien oder Standorte. Rückmeldungen aus den ersten Wochen werden gesammelt, priorisiert und an Produkt und Engineering übergeben.
Fünf Lektionen aus Industrial Engineering, Leitsystem- und Maschinensoftware-Projekten — ohne Kundendaten.
Viele HMI-Projekte beginnen mit der Frage, wie alle Signale auf den Bildschirm passen. Die bessere Frage ist, welche Entscheidung der Bediener in welcher Situation treffen muss. Wer vom Signal aus denkt, bekommt ein vollständiges Bild, das nichts hervorhebt; wer von der Aufgabe aus denkt, bekommt eine Hierarchie.
Die wertvollste Quelle in der Leitwarte ist die Einweisung: „Hier musst du aufpassen“, „den Wert ignorierst du“, „bei mehr als drei Alarmen schau ins Trendbild“. Jeder Satz markiert eine Stelle, an der die Oberfläche das Vertrauen nicht selbst herstellt. Wer diese Stellen zuerst behebt, gewinnt die Bediener; wer nur die Optik modernisiert, verliert sie.
Bainbridge hat es 1983 beschrieben: Je mehr automatisiert wird, desto seltener greift der Mensch ein — und desto schwieriger und wichtiger wird der Eingriff. Der Normalbetrieb darf ruhig sein, aber der Übergang in den Störfall muss den Bediener sofort orientieren. Unsere Tests enthalten deshalb immer das Szenario, in dem die Automatik gerade nicht hilft.
In der Dampfturbinen-Fertigung haben wir monatelang mit Industrial Engineers gearbeitet, selbst Fertigungsroutinen in SAP angelegt und erst dann die Kernprobleme benannt: Papierstücklisten, Textmarker, Copy-Paste alter Projekte. Durchsuchbare Oberfläche, Vorlagenbibliothek und Excel-zu-SAP-Automatisierung senkten die Bearbeitungszeit pro Aufgabe um 80 bis 90 Prozent.
Bei der Legacy-Software von Ebner Industrieofenbau war der entscheidende Schritt nicht das neue Design, sondern die Produkt- und Informationsarchitektur: Welche Module, welche Objekte, welche Begriffe? Erst darauf folgten User Flows, High-Fidelity-Konzepte und Design-System-Richtung — und Bestandskunden fanden sich wieder.
Stationen, die unsere Arbeit in der Industrie prägen.
Ebner Industrieofenbau
UX/Product Design Lead (2024–2025): Produktarchitektur, Informationsarchitektur, User Flows, High-Fidelity-Konzepte und Design-System-Richtung für eine über Jahre gewachsene Software — ohne die Tiefe des Fachgebiets zu verlieren.
→Siemens · Dampfturbinen-Fertigung
Realer Case aus dem Industrial Engineering: Beobachtung am Band, Automatisierung wiederkehrender SAP-Abläufe, durchsuchbare Oberfläche statt Papierstücklisten, Vorlagenbibliothek statt Copy-Paste. Ergebnis: 80 bis 90 Prozent weniger Bearbeitungszeit pro Aufgabe.
→Siemens · Engineering und Automatisierung (2016–2021)
Fünf Jahre im industriellen Engineering-Kontext in Brasilien: Application Engineer für Dampfturbinengeneratoren, Python-Werkzeuge für das Team, Automatisierung von SAP-Prozessen. Hier entstand die Überzeugung, dass ein Werkzeug nur zählt, wenn es im Tagesablauf des Werks trägt.
→Schicken Sie uns einen Screenshot. Wir prüfen ihn gegen Nielsen, WCAG 2.2, ISO 9241-110 und ISA-101 und schicken Ihnen in 2 Werktagen einen Bericht mit Befunden und Lösungen. Kostenlos.
Wir orientieren unsere Arbeit an diesen Normen, Richtlinien und Arbeiten — als Referenz für gute Praxis; wir behaupten keine Zertifizierung oder Konformität.
International Society of Automation (ISA) · 2015
Beschreibt den HMI-Lebenszyklus — Philosophie, Style Guide, Design, Implementierung, Betrieb — statt konkreter Farben; die Reihenfolge, in der wir Bedienkonzept und Übergabe aufbauen.
International Society of Automation (ISA); international als IEC 62682:2022 (Ed. 2.0) · 2016 / 2022
Alarm-Lebenszyklus mit Philosophie, Rationalisierung, Gestaltung und Leistungsüberwachung — die Grundlage unserer Alarmkonzepte.
Engineering Equipment and Materials Users Association (EEMUA) · November 2024
Praxisleitfaden zu Alarmraten, Priorisierung und Alarmflut; Ed. 4 gleicht die Terminologie an ISA-18.2 und IEC 62682 an.
VDI/VDE-Gesellschaft Mess- und Automatisierungstechnik (GMA) · 2014–2015
Die deutschsprachige Richtlinie für Bedienbilder: Begriffe, Grundlagen, Fließbilder, Kurven, Alarme und Meldungen, Bedienverfahren.
NAMUR — Interessengemeinschaft Automatisierungstechnik der Prozessindustrie · 2008
Empfehlung der deutschen Prozessindustrie und eine der Grundlagen von ISA-18.2 und IEC 62682.
Mica R. Endsley, Human Factors 37(1), 32–64 · 1995
Drei Ebenen — Wahrnehmen, Verstehen, Vorhersehen. Wir prüfen jedes Bedienbild daran, ob es Abweichung und Entwicklung erkennbar macht.
Lisanne Bainbridge, Automatica 19(6), 775–779 · 1983
Je höher der Automatisierungsgrad, desto seltener und schwieriger der menschliche Eingriff — deshalb testen wir den Übergang in den Störfall.
Bill Hollifield, Dana Oliver, Ian Nimmo, Eddie Habibi — PAS / User Centered Design Services · 2008
Graue Hintergründe, Farbe nur für Abweichungen, analoge Sollbereiche, klare Bildhierarchie: die praktische Ausformulierung der ISA-101-Philosophie.
Fünf klar geschnittene Leistungen für Fachsysteme, in denen Fehler teuer sind. Jede mit einem festen Team, das die Verantwortung für das Ergebnis trägt.
Ein eingespieltes UX-Team in drei Größen, S, M und L, das ab Tag eins in eurem Fachsystem arbeitet. Research, UI und Design-to-Code aus einer Hand, mit garantierter Vertretung.
UX-Designer und Coaches begleiten die Einführung eines neuen Fachsystems auf Kundenseite: Prozessaufnahme, Konfiguration aus Nutzersicht, Schulung und Akzeptanz im Fachbereich. Damit das System am Go-live wirklich genutzt wird.
Schulungen für Produkt-, Entwicklungs- und Fachteams, die UX in komplexen Systemen selbst tragen wollen. Methoden aus echten Projekten, auf eure Domäne übertragen.
Erstgespräch ohne Verkaufsrummel: Sie zeigen uns die heutige Oberfläche oder beschreiben das Einführungsprojekt, wir sagen ehrlich, wo UX am meisten bringt — und wo nicht.